
Lames de contournage pour scie à ruban verticale : largeur, rayon et pas
Sur une scie verticale, c'est le choix de lame qui fait toute la différence. Trop large, elle ne passe pas la courbe. Trop étroite, elle dérive dans les coupes droites et casse plus tôt qu'elle devrait. Trop grossière sur une tôle mince, et vous arrachez des dents dans la première minute.
La règle qu'on donne à tous ceux qui appellent : prenez la lame la plus large qui passe votre rayon le plus serré, et gardez au moins trois dents dans le matériau. L'outil ci-dessous fait le calcul, et donne le prix de la lame si vous entrez la longueur de lame de votre scie.
Quelle lame passera votre courbe?
Entrez le rayon le plus serré de la pièce et l’épaisseur. Vous obtenez la lame la plus large qui passe la courbe, le pas à utiliser, puis un prix une fois la longueur de lame entrée.
Mesuré à l’intérieur de la courbe. Un trou de 4 po correspond à un rayon de 2 po.
Elle figure sur la plaque de la scie, ou cherchez votre scie.
| Largeur | Rayon min. | mm |
|---|---|---|
| 1/4 po (6 mm) | 5/8 po | 16 |
| 3/8 po (10 mm) | 1-7/16 po | 37 |
| 1/2 po (13 mm) | 2-1/2 po | 64 |
| 5/8 po (16 mm) | 3-3/4 po | 95 |
| 3/4 po (19 mm) | 5-7/16 po | 138 |
| 1 po (25 mm) | 7-1/4 po | 184 |
Largeur et rayon
Le tableau est le tableau standard pour les lames avoyées. Une lame de 1/4 po passe un rayon de 5/8 po, une lame de 1/2 po environ 2-1/2 po, et une lame de 1 po demande plus de 7 po. Ce sont des minimums. Si vous forcez au-delà, le dos de la lame coince dans le trait de scie et vrille, et vous finissez par la fissurer ou la brûler.
Si une pièce a un seul coin serré et beaucoup de courbes douces, ne passez pas à une lame étroite pour tout le travail. Faites des coupes de dégagement : coupez droit jusqu'à la ligne à quelques endroits autour du coin serré pour que la chute tombe en morceaux et que la lame ne force pas contre l'arrière de la coupe. Une lame plus large avec des coupes de dégagement coupe plus droit et dure plus longtemps qu'une lame étroite qui fait tout.
Pas de denture
Trois dents dans la pièce, c'est le minimum. Moins que ça, chaque dent prend une bouchée trop grosse et se fait arracher. Sur la tôle et la plaque mince, il faut donc un pas fin, de 14 à 18 DPP. Plus le matériau est épais, plus le pas doit être grossier pour que les creux de dents aient de la place pour le copeau : environ 10 DPP à 3/8 po, 6 à 8 DPP de 1/2 à 3/4 po, 3 ou 4 DPP au-delà d'un pouce.
Trop fin sur une plaque épaisse, c'est le problème inverse. Les creux se remplissent avant que la dent sorte de la coupe, la lame arrête de couper, se met à frotter et chauffe. Si vous poussez fort et que vous obtenez de la poussière au lieu de copeaux, le pas est trop fin.
Vitesse et avance
Les lames au carbone n'aiment pas la chaleur. L'acier doux demande une vitesse de lame modérée, de l'ordre de quelques centaines de pieds par minute selon l'épaisseur. L'inox et l'acier à outils demandent beaucoup moins. L'aluminium, le laiton et les plastiques acceptent plusieurs fois plus vite. Partez du tableau de vitesses de votre scie et ajustez.
Ensuite, regardez les copeaux. Des copeaux frisés et argentés, vous êtes à peu près correct. Des copeaux bleus ou bruns, c'est trop de vitesse ou trop d'avance. Une poudre fine, la lame frotte, souvent parce qu'elle est émoussée ou que le pas est trop fin.
Carbone ou bimétal sur une scie de contournage
La plupart du contournage se fait au carbone. Notre CS-1 a un dos flexible qui s'accommode bien des petits volants d'une scie verticale et des rayons serrés, et c'est la lame la moins chère qu'on vend. Le bimétal a du sens sur une scie verticale qui fait surtout des coupes droites dans l'inox ou l'acier à outils, à condition que les volants soient assez grands. Notre bimétal commence à 3/4 po de large, donc tout ce qui est plus serré qu'un rayon d'environ 5-1/2 po se fait au carbone de toute façon.
Longueur de lame
Elle est sur la plaque signalétique de la plupart des scies. Si la plaque a disparu, cherchez la scie sur notre page lames par machine, mesurez une vieille lame ou appelez-nous avec la marque et le modèle. Nous soudons chaque lame à la longueur à Hamilton, en général en 1 à 2 jours ouvrables.
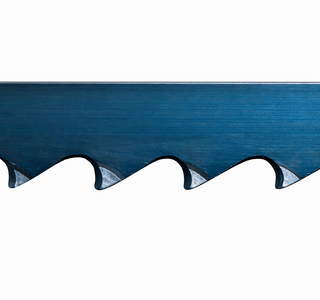
Soudée sur mesure à la longueur exacte de votre machine dans notre installation de Hamilton, en Ontario.
Configurer et commander