
Couper de l'acier trempé en surface à la scie à ruban (RC60)
On nous pose souvent cette question, habituellement après que quelqu'un ait usé deux ou trois lames bimétal sur le même travail : quelle lame coupe l'acier trempé en surface à 60 Rockwell C?
La réponse courte : une lame à pointes de carbure avec une géométrie à angle de coupe négatif. Dans notre gamme, c'est l'Arntz Silver-Line N. La réponse longue vaut la peine d'être lue avant de dépenser de l'argent, car le matériau trempé en surface punit rapidement la mauvaise lame.
Pourquoi votre lame bimétal se polit
La trempe en surface crée une mince couche de matériau très dur, habituellement de 55 à 65 HRC et d'une profondeur allant d'un demi-millimètre à quelques millimètres, par-dessus un noyau plus tendre. Les dents d'une lame bimétal M42 se situent autour de 67 à 68 HRC. Contre une couche de 60 HRC, cela ne laisse presque aucun avantage de dureté. La dent ne peut pas mordre, alors elle frotte. Le frottement génère de la chaleur, la chaleur fait perdre la trempe à la pointe de la dent, et en quelques coupes, la lame polit la pièce au lieu de la couper. On décrit souvent la lame comme « polie » ou on dit qu'elle « a simplement cessé de couper ». Rien n'était défectueux. C'était le mauvais outil pour la couche qu'on lui demandait de percer.
Ce qui fonctionne réellement
Les pointes de dent en carbure se situent autour de 90 HRC équivalent, bien au-dessus de toute surface trempée en surface, donc elles coupent au lieu de frotter. La Silver-Line N combine des pointes de carbure avec un angle de coupe négatif. L'angle négatif compte ici : au lieu d'un tranchant positif aiguisé qui s'ébrèche en frappant une couche dure, la dent présente une face plus robuste et légèrement émoussée qui cisaille la couche par une action de raclage et résiste au choc d'entrée. La géométrie multicopeaux répartit la coupe sur l'ensemble des dents, ce qui maintient chaque pointe dans ses limites de charge.
La configuration compte autant que la lame
- Ralentissez la lame. Un matériau dur demande une vitesse de lame basse. Si votre machine est réglée pour l'acier doux, réduisez la vitesse d'environ moitié comme point de départ, et écoutez la coupe.
- Gardez une avance ferme. La pire chose à faire est de réduire l'avance en douceur. Des dents qui glissent sur la couche sans y pénétrer frottent, et le frottement use aussi le carbure, seulement plus lentement. Assez de pression d'avance pour que chaque dent morde sous la surface, toujours.
- Serrez rigidement. Une pièce trempée en surface qui vibre ébrèche les pointes de carbure. Une pression d'étau solide, des longueurs non soutenues courtes.
- Inondez la coupe. Fluide de coupe abondant, pas en brouillard, si votre machine le permet. La chaleur est l'ennemie des deux côtés de la coupe.
Quand le bimétal reste le bon choix
Si la couche est mince, que le nombre de pièces est faible et que vous pouvez accepter de perdre une partie de la durée de vie de la lame, une lame M42 neuve à pas fin peut suffire pour un travail. C'est une décision de coût, pas de capacité, et elle cesse d'être logique dès que vous avez plus qu'une poignée de coupes à faire. Pour un travail répété dans des pièces trempées, le carbure se rentabilise rapidement en lames que vous ne jetez pas.
Pour vous en procurer une pour votre scie
Chaque Silver-Line N que nous vendons est soudée à la longueur de lame exacte de votre machine, ici à Hamilton, en Ontario. Si vous connaissez la longueur de votre lame, commandez directement à partir de la page du produit. Si vous connaissez votre machine mais pas les spécifications de lame, trouvez-les sur notre page lames par machine. Si vous n'êtes pas certain que le matériau que vous coupez est trempé en surface ou traversant, appelez-nous au 1 (800) 957 2690 et décrivez le travail. Le matériau trempé traversant est une tout autre discussion, et nous préférons l'avoir avant que vous achetiez une lame plutôt qu'après.
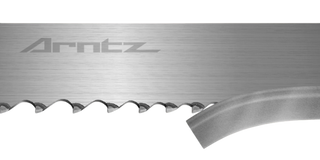
Soudée sur mesure à la longueur exacte de votre machine dans notre installation de Hamilton, en Ontario.
Configurer et commander